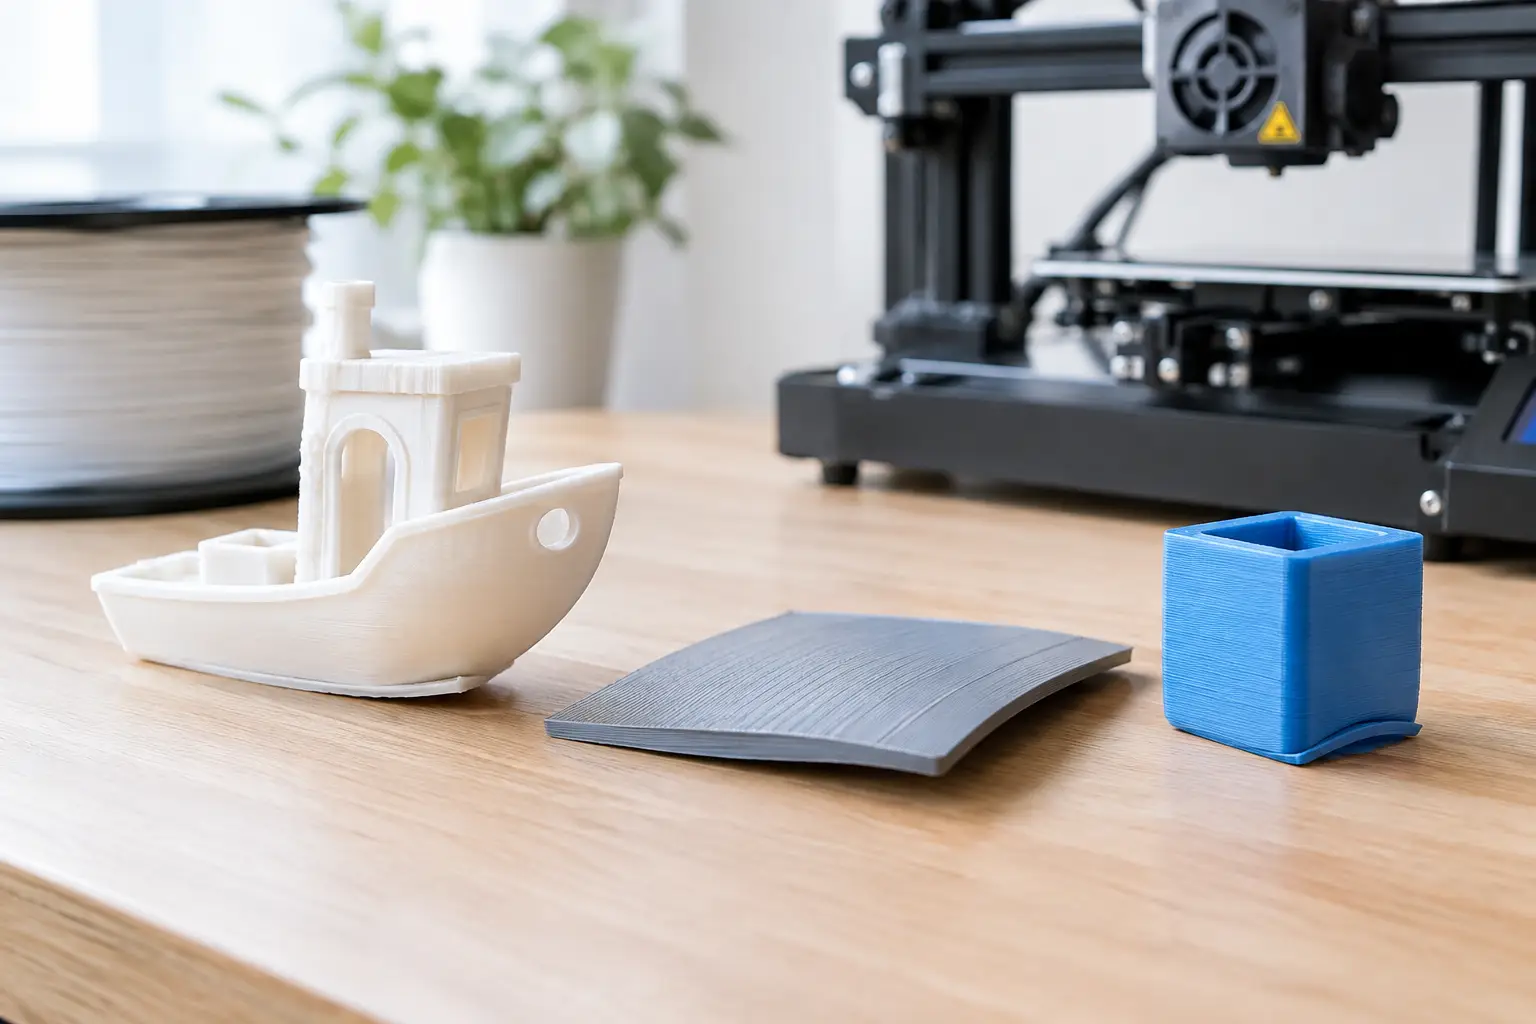
プリントが終わったと思ってベッドから取り出すと、四隅が持ち上がり、せっかくの部品が机のようにぐらぐらする。これは3Dプリンターを使い始めた人がよく出会う失敗です。「3Dプリント 反り なぜ 起きる」と調べたくなるこの現象は、単にベッドへの定着が弱いからではありません。溶けた樹脂が冷えて縮む力と、造形物の形、温度変化、初層の状態が重なって起こります。
反りを減らす近道は、設定を一度に全部変えることではありません。どこで、どの方向に、いつ浮いたのかを観察し、原因を一つずつ切り分けることです。材料が温度によって動くことを理解すれば、作品の設計段階でも失敗を避けやすくなります。
3Dプリントで反りはなぜ起きるのか
FDM方式の3Dプリンターでは、フィラメントをノズルで溶かし、細い線として重ねます。ノズルから出た直後の樹脂は高温ですが、空気やベッドに触れると冷えて固まります。このとき、多くの熱可塑性樹脂はわずかに体積が小さくなります。これが収縮です。
一層だけが均一に冷えるなら、収縮しても大きな問題にはなりません。しかし実際には、ベッドに接した底面は温かく保たれ、上側や外周は先に冷えます。先に縮もうとする部分と、まだ柔らかい部分、ベッドに固定されている部分が引っ張り合い、内部に応力がたまります。その力がベッドへの密着力を超えると、角や端から持ち上がります。これが反りです。
特に、底面が広い箱形のモデル、鋭い角を持つ長方形の部品、薄くて長い板は反りやすい形です。四隅は二方向から縮む力が集まりやすく、最初に浮きやすい場所になります。一方、底面が小さい円筒形でも、高くなるほど揺れやすい場合があります。反りと造形途中のぐらつきは似て見えても、原因が異なることがあります。
初層の密着不足は反りを加速させる
収縮する力があっても、初層がしっかりベッドに付いていれば、ある程度は耐えられます。反対に、ノズルとベッドの距離が遠すぎてフィラメントが丸い線のまま置かれていると、わずかな収縮で剥がれます。
初層では、フィラメントが少しだけ押しつぶされ、隣の線とつながっている状態が理想です。線の隙間が目立つならノズルが高すぎる可能性があり、表面が大きく削られたりノズルが材料を引きずったりするなら低すぎる可能性があります。オートレベリング機能付きの機種でも、Zオフセットとベッドの清掃状態は確認しましょう。
まず確認したい温度・冷却・ベッドの状態
反り対策では、ノズル温度を上げればよい、ベッド温度を上げればよい、とは限りません。高すぎるノズル温度は糸引きやだれを増やし、高すぎるベッド温度は底面を柔らかくして形状を崩すことがあります。使うフィラメントの推奨範囲を基準に、少しずつ調整します。
ベッドは、指の皮脂、ほこり、以前に使った接着剤の残りでも定着が変わります。造形前にベッドが冷えた状態で汚れを確認し、機種の説明に合った方法で清掃してください。PEIシート、ガラス、テクスチャ付きプレートなど、表面材によって必要な手入れも違います。素材を変えたときは、同じ設定が通用すると思い込まないことが大切です。
冷却ファンも大きな要素です。PLAは冷却で形を保ちやすくなりますが、初層から強く風を当てると端部が急に冷えて浮きやすくなります。初層から数層はファンを弱くする、または停止し、その後に徐々に回す設定が有効です。部屋のエアコンや開いた窓からの風も、片側だけを冷やす原因になります。
材料ごとに収縮の大きさは違う
PLAは比較的反りにくく、初心者が原因を観察するのに向いた材料です。それでも大きな平面や低すぎるベッド温度では浮きます。まずは清潔なベッド、適切なZオフセット、ゆっくりした初層を整えると改善しやすいでしょう。
PETGはPLAより粘りがあり、ベッドへの付き方が強い一方で、設定によっては表面を傷めるほど密着することがあります。使用するプレートとフィラメントの組み合わせを確認し、必要に応じて剥離層を使います。反りだけを恐れて接着を強くしすぎないことも、安全な運用の一部です。
ABSやASAは収縮が大きく、冷たい空気や温度むらの影響を受けやすい材料です。ベッド温度を適切に保つだけでは足りず、風を避け、周囲の温度を安定させるエンクロージャーが効果を発揮します。ただし密閉空間では機種の耐熱性や換気にも注意が必要です。電子部品が高温環境に対応していない機種では、メーカーの案内を優先してください。
反りを防ぐ設定は初層から整える
改善するときは、同じ小さなテストモデルを使い、変更した項目をメモします。いきなり大型作品を再出力すると、どの設定が効いたのか分かりません。次の順番で見ると、無駄な試行を減らせます。
まず、ベッドを清掃し、水平調整とZオフセットを確認します。次に初層速度を通常より遅くします。材料がベッド表面になじむ時間を作るためです。初層の線幅を少し広げる設定も、接触面積を増やす助けになります。そのうえで、材料に合うベッド温度と初層時の冷却設定を調整します。
まだ角が浮く場合は、スライサーのブリムを試してください。ブリムはモデルの外周に薄い縁を追加し、ベッドとの接触面積を広げる機能です。特に小さな角や細い脚を持つ部品に有効で、造形後は切り取れます。底面全体を支えるラフトもありますが、材料と時間を多く使い、底面の仕上がりにも影響するため、まずはブリムから試すのが実用的です。
接着剤や専用の定着剤は便利ですが、原因の代わりにはなりません。ベッドが汚れている、初層が高すぎる、冷却が強すぎる状態を隠してしまうこともあります。基本設定を整えたうえで、広いABS部品など必要な場面に使うと、結果を再現しやすくなります。
設計を少し変えるだけで反りに強くなる
反りはプリンター側だけの問題ではありません。CADで形を決める段階から、収縮の力を逃がす工夫ができます。大きく平らな底面が必要なケースでは、底面を完全な一枚板にせず、リブや肉抜きを使って厚みを調整すると、冷え方がそろいやすくなります。ただし強度や見た目、ねじ止め位置との兼ね合いがあるため、用途に合わせて判断します。
角を少し丸めるフィレットも有効です。鋭い角は応力が集中しやすく、最初に浮き上がる起点になりがちです。また、外観に影響しない場所へ小さな耳のような補助形状を追加し、造形後に切り取る方法もあります。ブリムでは足りない大型部品で役立ちます。
造形方向を変える選択肢もあります。広い面をベッドに置くと安定しそうに見えますが、接触面が大きいほど収縮の影響も大きくなります。支柱やサポートが必要になる代わりに、反りにくい向きが見つかることがあります。強度の向き、サポート跡、造形時間まで含めて比較しましょう。
反り方から原因を絞り込む
造形開始から数分で初層が剥がれるなら、最初に疑うのはベッドの汚れ、レベリング、Zオフセット、初層速度です。数層は問題なく進み、角だけが徐々に上がるなら、収縮と冷却の影響が強いと考えられます。ファン、ベッド温度、室内の風、ブリム、エンクロージャーを確認します。
片側だけが浮く場合は、ベッドの温度むらや水平のずれ、片側から当たる風も疑いましょう。大きなモデルだけが失敗するなら、材料の種類より形状と面積が主因かもしれません。失敗した造形物を捨てる前に、どの角が、何層目から、どの程度浮いたかを写真とともに残すと、次の調整が実験になります。
3Dプリンターは、デジタルデータをそのまま形にする機械であると同時に、熱を持つ材料を扱う工作機械です。反りを一度でゼロにできなくても、初層、温度、冷却、形状を自分で観察して調整できれば、作れる作品は確実に広がります。小さなテストを一つ印刷し、設定に一行メモを加えるところから、次の作品を育ててみましょう。