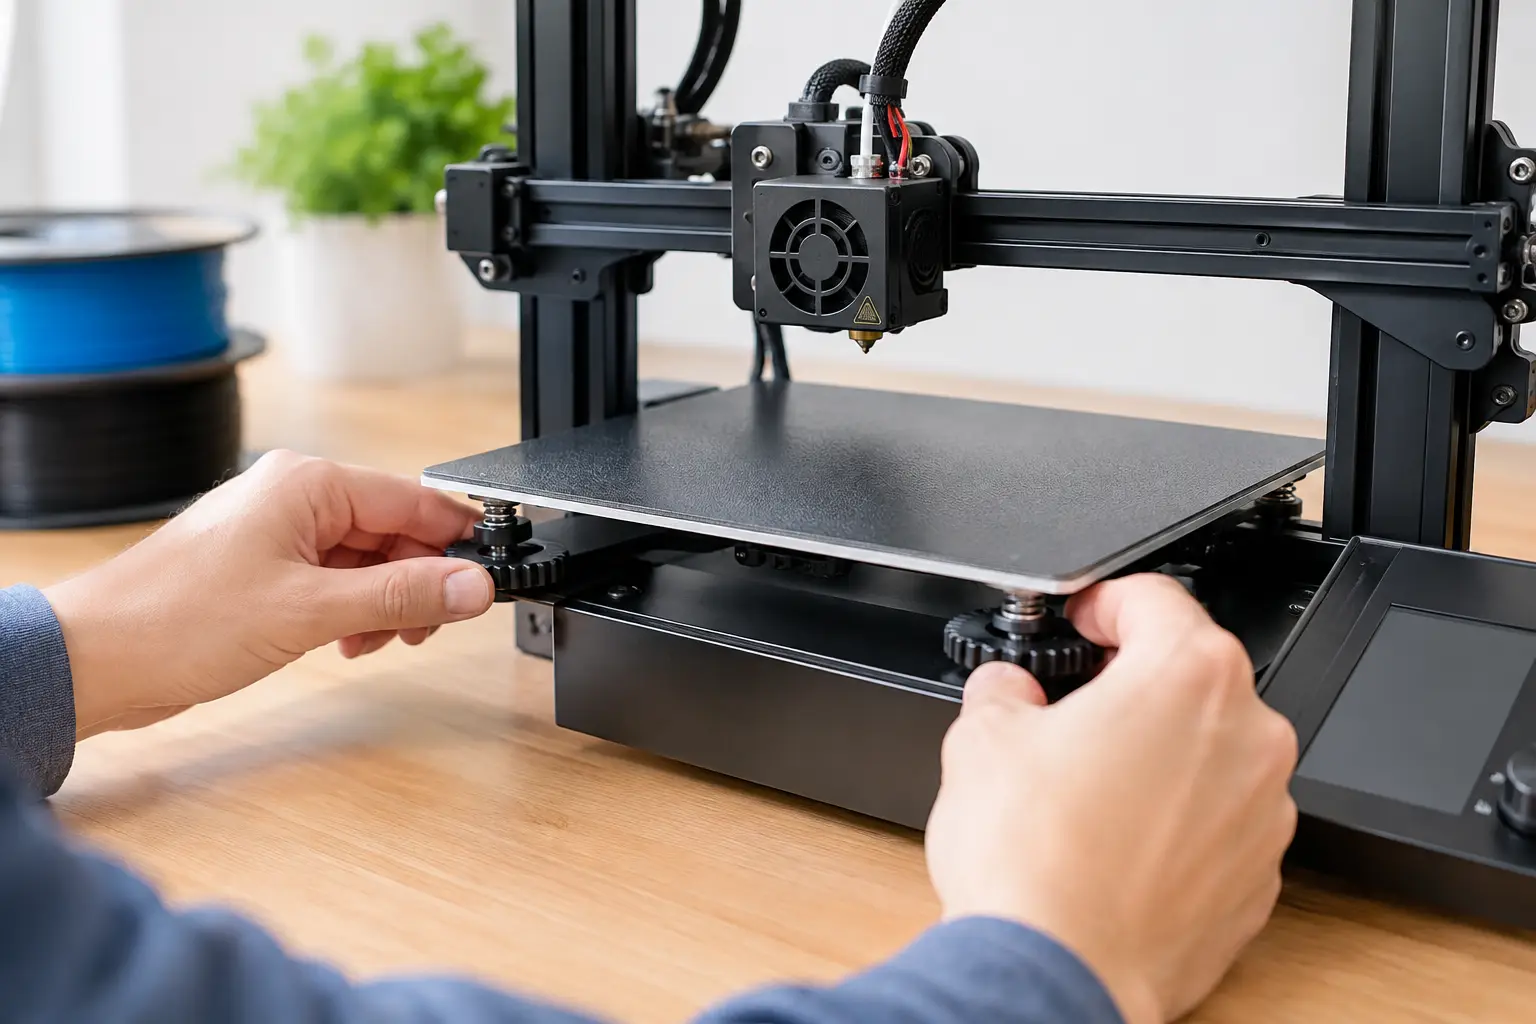
最初の一層目が端から浮く、ノズルがベッドをこする、中央だけきれいに積層されない。このような失敗の多くは、フィラメントやスライサー設定より前に、3Dプリンタ ベッド レベリング 調整を見直すことで改善できます。レベリングは難しい機械調整ではなく、ノズルと造形面の距離を、ベッドのどこでも一定に近づける作業です。ここが整うと、CADで作ったデータを安定して実物に変えられるようになります。
ベッドレベリングが一層目を左右する理由
3Dプリンタは、ノズルから溶けた樹脂を細い線として押し出し、何百層も重ねて形を作ります。その最初の線がベッドに適切に押し付けられなければ、以降の層をどれだけ正確に積んでも、造形物は途中で倒れたり、反ったりします。
ノズルとベッドのすき間が広すぎると、フィラメントは丸い線のまま置かれ、表面に十分な面積で接触しません。逆に狭すぎると、樹脂の出口がふさがれて押出量が不足し、ノズルが造形面を傷つけることがあります。適正な状態では、一本の線が少しだけ平たくなり、隣の線と途切れずにつながります。
ここでいう「レベリング」は、必ずしも床と完全に水平にする意味ではありません。大切なのは、プリンタが動くXY平面に対し、ベッド表面が平行であることです。この違いを理解すると、4隅のネジをどちらへ回すべきか判断しやすくなります。
3Dプリンタ ベッド レベリング 調整の前に確認すること
調整を始める前に、ベッド上の残った樹脂、指紋、ほこりを取り除きます。汚れた状態では、一層目が密着しない原因がレベリングなのか表面状態なのか、見分けられません。機種と造形面の材質に合った方法で清掃し、強い溶剤が使えないシートの場合は説明書も確認しましょう。
次に、ベッドががたつかないか確認します。Vホイール式なら偏心ナットが緩すぎないか、リニアレール式なら固定ねじが緩んでいないかを見ます。ベッド自体が動く状態でネジを調整しても、印刷中の振動で位置が変わってしまいます。
ノズル先端も重要です。先端に焦げた樹脂が付いたままだと、紙を使った調整で正しい距離を測れません。ノズルを印刷温度近くまで温め、工具やブラシで慎重に除去してください。高温部に素手で触れないこと、電源を入れたまま可動部へ手を入れないことが基本です。
PLAなら、実際に使うノズル温度とベッド温度に近い状態で調整するのがおすすめです。金属部品は加熱でわずかに膨張します。室温で合わせてから加熱すると、造形時には距離が変わる場合があります。ただし、初めての作業で不安なら、まず室温で大まかに合わせ、加熱後に微調整しても構いません。
手動レベリングの基本手順
原点復帰して、ノズルを基準位置へ動かす
プリンタのメニューからホームポジションへ戻し、X軸、Y軸、Z軸の基準を取り直します。その後、ノズルをベッド左手前の調整ねじの真上へ移動します。機種によっては、ホーム後にZ軸が少し上がるため、レベリング用の移動メニューやマクロを使って、ノズルを調整高さまで下げてください。
ベッド下のノブは、一般に締めるとベッドが下がり、緩めると上がります。ただし、構造によって向きが異なる機種もあります。最初はノブを少し回し、ノズルとの距離がどう変化するか観察しましょう。一度に大きく回すより、4分の1回転ずつ変えるほうが再現性の高い作業になります。
紙の抵抗を使って四隅を合わせる
ノズルとベッドの間に、コピー用紙を1枚入れます。紙を前後に動かしたとき、軽く擦れる抵抗がある位置が基本の目安です。紙がまったく引っかからなければすき間が広く、紙が破れそうなほど動かなければ狭すぎます。
左手前を合わせたら、右手前、右奥、左奥の順に移動して同じ抵抗にします。4隅を一度調整すると、ほかの場所もわずかに変化します。そのため、一周で終わらせず、少なくとも二周から三周繰り返してください。最後に中央も確認します。四隅が合っているのに中央だけ強く擦れる、または緩い場合は、ベッドが反っている可能性があります。
紙の厚みは厳密な基準ではありません。紙の抵抗は「各地点を同じ条件にそろえる」ための方法です。実際のZオフセットは、ノズル径、初層高さ、使う材料、造形面の種類によって変わります。紙でそろえた後にテスト印刷を行うことが、仕上げの調整になります。
初層テストでZオフセットを仕上げる
小さな四角形や、大きめの一層だけのシートを印刷します。印刷中にスカートや1本目のラインを観察し、必要に応じてZオフセットを少しずつ変えます。変更幅は0.02mmから0.05mm程度が扱いやすく、0.2mmのような大きな変更は原因を見失いやすくなります。
適正な初層は、線の表面がなめらかで、隣り合う線の間に大きなすき間がありません。造形後にシートをはがしたとき、薄く均一な面になっていれば良好です。ノズルが削ったような筋や、透けるほど極端に薄い部分があれば、ノズルが近すぎます。
自動レベリング搭載機でも手動調整は必要?
プローブでベッドの複数地点を測定する自動ベッドレベリングは、わずかな反りや傾きを補正する便利な機能です。多くの機種では測定値から「メッシュ」を作り、印刷中にZ軸を細かく動かします。広いベッドや、取り外し式のフレキシブルプレートを使う機種では特に効果があります。
ただし、自動レベリングは大きく傾いたベッドを魔法のように直す機能ではありません。まず手動で四隅の差を小さくし、その後にメッシュ補正を使うのが基本です。プローブの取付部が緩んでいる、ノズルとプローブの高さ関係がずれている、古いメッシュを読み込んでいるといった問題も起こります。
自動レベリング後に初層が安定しないときは、測定を実行しただけでなく、開始G-codeでメッシュを有効にしているか確認します。機種によっては、測定結果を保存する操作も必要です。画面に「完了」と出ても、次の印刷で補正が使われていないケースがあります。
初層の見た目から原因を切り分ける
同じ設定でテストをすると、初層は調整結果を教えてくれます。症状を記録すると、次の造形で迷いません。
- 線が丸く、隣の線が離れている場合は、ノズルが高すぎるか、ベッド表面の清掃不足が疑われます。
- 線が極端に薄く、表面に傷が出る場合は、ノズルが低すぎます。すぐに印刷を止め、Zオフセットを上げます。
- 左右や前後で線の太さが変わる場合は、ベッドの傾き、またはメッシュ補正の不具合を確認します。
- 最初は付くのに数分後から端が浮く場合は、レベリングに加え、ベッド温度、冷却ファン、室内の風、材料の乾燥状態も見直します。
反りをすべてレベリングのせいにしないことも大切です。ABSやASAのように収縮しやすい材料では、チャンバー温度や周囲の気流の影響が大きくなります。一方、PLAで中央だけ密着しないなら、ベッド表面の汚れや反りを優先して疑うのが合理的です。
調整を長持ちさせるための習慣
毎回4隅を完全に調整する必要はありませんが、ベッドを外した後、ノズルを交換した後、輸送した後、初層に変化が出たときは点検しましょう。調整ねじのばねが弱いと振動で緩みやすいため、ばねを適度に圧縮した状態から調整を始めると安定しやすくなります。
また、使用した材料、ノズル温度、ベッド温度、Zオフセット、初層の写真を小さなノートに残すと役立ちます。次に同じフィラメントで部品を作るとき、感覚だけに頼らず、再現できる設定として使えます。ものづくりでは失敗した一層目も、次の造形を成功させるための測定データです。少しずつ観察し、調整し、自分のプリンタの癖をつかんでいきましょう。