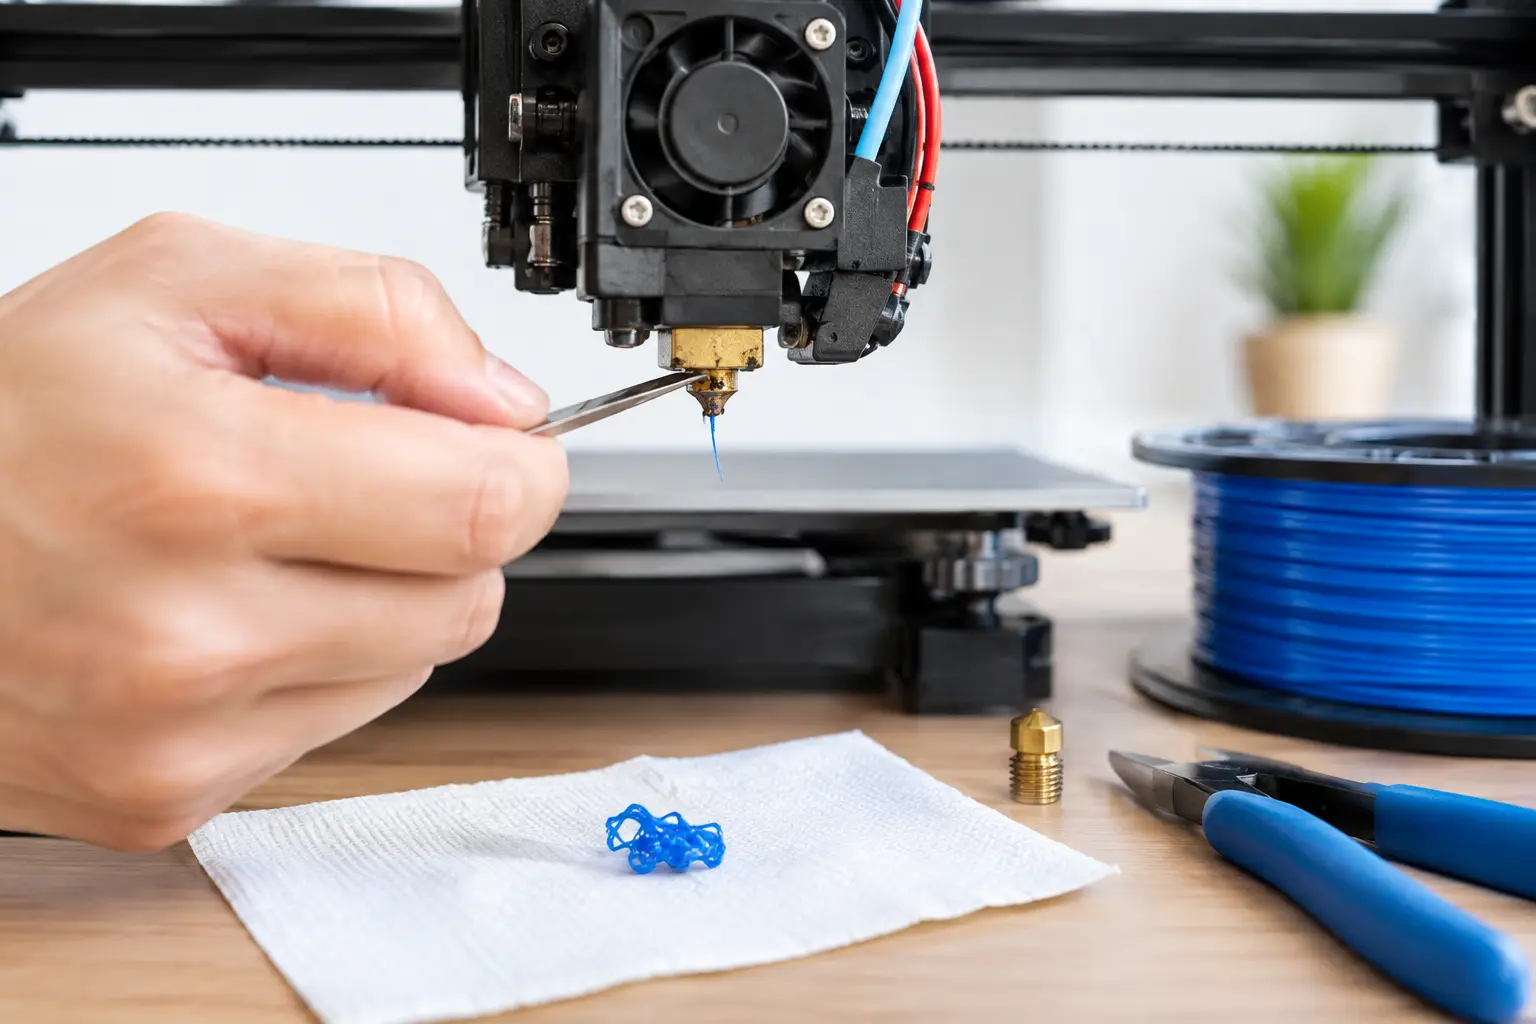
押出機のギアは回っているのに、ノズルからフィラメントが出ない。あるいは、出てはいるものの線が細く、造形の途中から表面にすき間が増えていく。このような現象は、3Dプリンタ ノズル詰まりの原因と対策を切り分ける場面です。慌ててノズルを外す前に、詰まり方と直前の設定・材料を確認すると、部品を傷めずに復旧できる可能性が高まります。
ノズル詰まりは、単に「穴がふさがった」状態だけを指すわけではありません。ノズル内の樹脂劣化、湿気を吸ったフィラメント、低すぎる温度、リトラクションの繰り返し、ホットエンド内部の組み立て不良など、複数の要因が似た症状を起こします。まずは機械の状態を観察し、簡単で安全な確認から進めましょう。
まずは詰まりかどうかを見分ける
ノズル詰まりが疑われる代表的な症状は、押出量不足です。スライサー上では壁が連続しているのに、実物では線が途切れる、上面に穴が開く、インフィルが細いといった形で現れます。初層だけ出ない場合は、ノズル詰まりではなく、ベッドとの距離が近すぎる可能性もあります。ノズル先端がビルドプレートを強く押すと、出口が物理的にふさがれ、フィラメントを押し出せません。
印刷中に「カチッ、カチッ」と押出機から音がするなら、モーターがフィラメントを送り出そうとしているのに抵抗が大きい合図です。フィラメント表面がギアで削られ、粉が出ている場合も同じです。ただし、スプールの絡まり、ボーデンチューブの抵抗、エクストルーダーのテンション不足でも送りが止まります。ノズルだけを犯人と決めつけないことが、無駄な分解を防ぐ第一歩です。
印刷を止める前に確認する4項目
次の4項目を順に確認すると、原因の範囲を絞れます。
- ノズル温度が使用中のフィラメントに合っているか
- スプールからフィラメントが抵抗なく引き出せるか
- 押出機のギアに削れたフィラメントくずがたまっていないか
- ノズルとベッドの距離が近すぎず、初層で出口を押しつぶしていないか
温度表示が設定値どおりでも、ヒーターや温度センサーの異常で実際の温度がずれていることがあります。急に詰まりが頻発し、以前と同じ設定で直らない場合は、温度計測系の確認も候補に入れます。
3Dプリンタのノズル詰まりで多い原因
フィラメントが溶け切っていない
PLAを低温で出力すると、半溶融の樹脂がノズルの細い通路を通れず、押出抵抗が増えます。特に高速印刷では、同じ温度でもノズルに流れ込む材料量が増えるため、熱が追いつきません。標準的な温度で正常だったのに速度を上げた途端に詰まるなら、温度を5℃ずつ上げるか、印刷速度を下げて試します。
反対に温度が高すぎても安心ではありません。PLAは長時間高温に置くと焦げて炭化し、黒い粒や硬い異物になります。ノズル内に残った劣化樹脂は、新しい材料の流れを妨げます。メーカーが示す温度範囲を基準にし、必要以上に高温で待機させないことが大切です。
吸湿したフィラメントを使っている
湿気を吸ったPLA、PETG、ナイロン、TPUなどは、加熱時に内部の水分が蒸気になり、押出時に「パチパチ」と音を立てます。表面がざらつく、糸引きが急に増える、吐出が不安定になるといった症状も出ます。水分そのものが完全な詰まりを作るとは限りませんが、気泡による押出ムラや樹脂の劣化を招き、結果としてノズル内部の汚れにつながります。
開封後のフィラメントは、乾燥剤と一緒に密閉容器へ保管します。すでに吸湿が疑われる場合は、材料に対応したフィラメントドライヤーで乾燥させてから再試験します。PETGやナイロンはとくに保管状態で差が出やすく、ノズルを交換する前に乾燥を試す価値があります。
リトラクションが強すぎる
移動時にフィラメントを少し引き戻すリトラクションは、糸引きを減らす便利な設定です。しかし距離や速度を大きくしすぎると、溶けた樹脂が冷たい領域へ引き上げられます。これがヒートクリープと呼ばれる現象のきっかけになり、ホットエンド上部で樹脂が膨らんで詰まります。
小型の直結式エクストルーダーと、長いボーデンチューブを使う機種では、適切なリトラクション量が異なります。別の機種の設定値をそのまま流用しないでください。詰まりが移動の多いモデルや細かな文字の造形でだけ起きるなら、リトラクション距離を少し短くし、速度も控えめにして比較します。
ノズル内部の汚れと摩耗
木粉、金属粉、カーボンファイバーなどを含むフィラメントは、通常の真ちゅうノズルを摩耗させます。穴が広がると厳密には詰まりにくくなりますが、内壁の傷に樹脂が残ったり、粒子が堆積したりして吐出が安定しません。添加材入りフィラメントを使う場合は、耐摩耗ノズルを選び、ノズル径に合う粒径かも確認します。
また、ノズルの外側に付着した樹脂がビルドプレートへ引きずられ、造形物に混ざることがあります。これは内部詰まりとは別ですが、ノズルが温かいうちに真ちゅうブラシなどで優しく落とします。ヒーター配線やサーミスターの細い線を傷つけないよう、電源を切った状態で作業する部分と、加熱して行う部分を明確に分けましょう。
ノズルとヒートブレークのすき間
ホットエンド内部では、ノズルの後端とヒートブレークまたはPTFEチューブが隙間なく接している必要があります。わずかな隙間に溶けた樹脂が入り込むと、冷えて太い塊になり、何度フィラメントを交換しても詰まりを繰り返します。ノズルを締めた直後だけ直り、数時間後に再発する場合は、この原因を疑います。
組み立て時は、機種の指定手順に従い、ホットエンドを指定温度まで加熱してから最終的な増し締めを行います。冷えた状態だけで強く締めると、加熱時の部品の膨張で隙間が生じることがあります。力任せに締めるとネジ山やヒートブレークを壊すため、適切な工具を使いましょう。
分解前に試したい復旧手順
まず、該当フィラメントの推奨温度の上限寄りまでノズルを加熱します。手袋や工具を準備し、指でノズルに触れないよう注意してください。その状態で、フィラメントをゆっくり手で押します。抵抗があっても少量ずつ出るなら、温度が足りなかったか、軽い汚れである可能性があります。数センチ押し出し、吐出がまっすぐ安定するかを確認します。
次に有効なのがコールドプルです。ノズル内の樹脂をいったん柔らかくしてフィラメントを押し込み、材料ごとに適した温度まで冷ましてから、まっすぐ引き抜きます。引き抜いた先端にノズル内部の形が写り、黒い粒や異物が付いていれば汚れを確認できます。一度で取れないことも多いため、数回繰り返します。
それでも押し出せない場合は、ノズルを交換または取り外して清掃します。細いノズルクリーニング針は便利ですが、加熱中のノズルに無理に押し込むと、針が折れて内部に残る危険があります。針で解決しない硬い詰まりは、ノズル交換のほうが早く、再現性も確保しやすい選択です。予備ノズルを数本用意しておくと、制作途中で作業が止まりにくくなります。
再発を減らすための設定と習慣
原因を取り除いたら、いきなり長時間の作品を出力せず、20 mmほどのテストキューブや単層の四角形を造形します。壁の太さ、線の連続性、初層のつぶれ具合を観察すれば、押出量とノズル高さを短時間で確認できます。失敗したときは、温度、速度、リトラクション、材料の状態を一度に変えず、1項目ずつ記録して調整してください。
PLAでは温度不足と過度なリトラクション、PETGでは吸湿とノズル外側への付着がトラブルの起点になりやすい傾向があります。ただし、最適値はノズル径、ホットエンド、室温、メーカーごとの材料配合で変わります。スライサーの標準プロファイルを出発点にして、自分の機械で安定した値をメモしておくことが、次の作品をきれいに仕上げる近道です。
ノズル詰まりは、失敗ではなく、材料と機械の関係を知るための観察ポイントです。吐出の音、フィラメントの表面、最初の一層を少し意識して見るだけで、異常は早く見つかります。手を動かして直した経験は、次にオリジナルの部品や作品を形にするとき、確かな作る力になります。