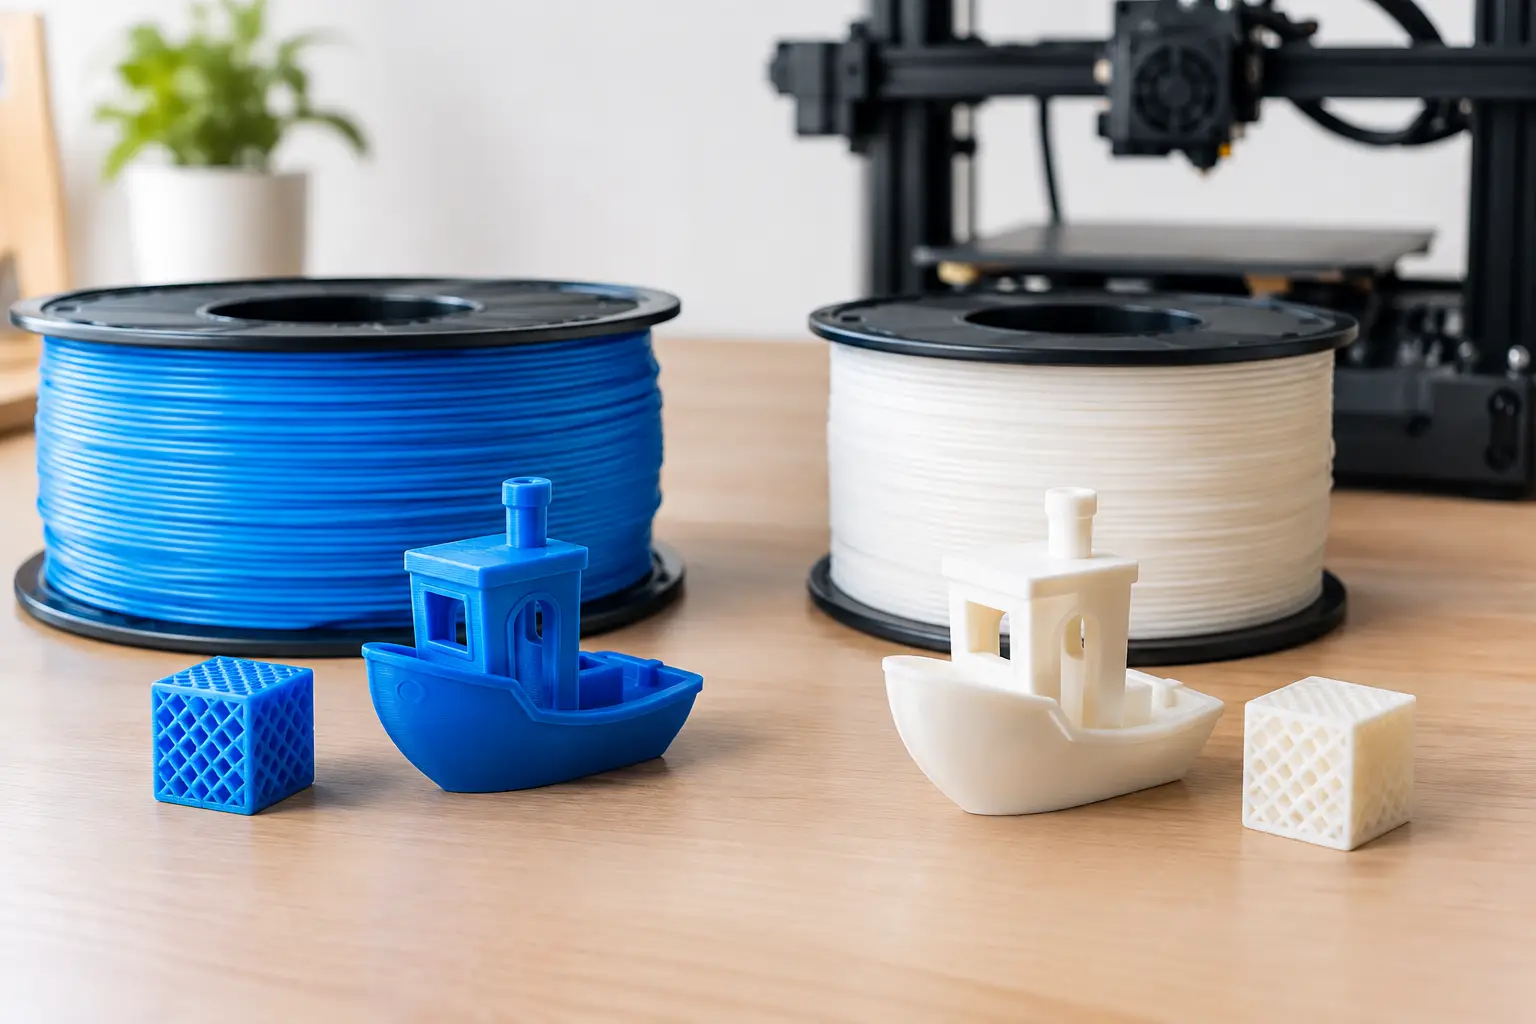
3Dプリンターで最初の作品を出力するとき、多くの人が迷うのがフィラメントです。「PLA ABS 違い 材料 ガイド」を探しているなら、最初に覚えておきたいのは、PLAとABSは単に色や価格が違う材料ではない、ということです。設計したデータが同じでも、選ぶ材料によって反りやすさ、使える場所、加工のしやすさ、必要な印刷環境まで変わります。
たとえば、子どもと一緒に名前入りのキーホルダーや小物入れを作るならPLAは扱いやすい選択です。一方で、車内に置く部品、機械の近くで使う治具、衝撃を受けるケースなら、ABSの耐熱性や粘り強さが役立つ場面があります。材料の性質を知れば、造形の失敗を減らすだけでなく、作りたいものに合った設計もできるようになります。
PLA ABS 違い 材料ガイドで最初に見るポイント
PLAは植物由来の原料を含む樹脂で、低い温度でも比較的きれいに造形しやすいフィラメントです。反りが少なく、オープンフレームの家庭用3Dプリンターでも使いやすいため、初めてFDM方式の3Dプリンターを動かす人によく選ばれます。表面は硬く、発色がよく、細かな文字や装飾も出しやすいことが特長です。
ABSは、家電製品の筐体やブロック玩具にも使われる代表的な樹脂です。PLAより高い温度で溶かして造形し、冷えるときの収縮が大きいため、設定や設置環境には工夫が必要です。その代わり、熱に比較的強く、衝撃に対して割れにくい粘りがあります。用途に合えば、とても頼りになる材料です。
| 比較項目 | PLA | ABS | | — | — | — | | 造形の始めやすさ | 高い。反りが少なく、設定を合わせやすい | やや難しい。温度管理と反り対策が必要 | | ノズル温度の目安 | 約190-220℃ | 約230-260℃ | | ベッド温度の目安 | 0-60℃ | 約90-110℃ | | 耐熱性 | 高温の場所では変形しやすい | PLAより高温に耐えやすい | | 表面の硬さ | 硬く、細部を出しやすい | 粘りがあり、衝撃に強い | | においと換気 | 比較的少ないが換気は必要 | 造形時ににおいが出やすく、換気を重視 |
数値はフィラメントのメーカーやプリンターによって変わります。パッケージやメーカー指定の温度を基準にして、まずは小さなテストモデルで微調整しましょう。同じPLAでも、マット仕上げ、シルク調、木粉入りなどの特殊フィラメントでは適正温度が異なります。
PLAを選ぶと作りやすい作品
PLAが向いているのは、室内で使う雑貨、模型、試作品、教育用の工作です。CADで設計したオリジナルのコマ、収納トレー、植木鉢カバー、ロボットの外装、センサーを固定するための軽いブラケットなどは、まずPLAで形にしてみるとよいでしょう。設計と出力を何度も往復する試作では、短時間で安定して出力できることが大きな利点になります。
PLAは硬さがあるぶん、薄い部分に強い力を加えるとパキッと割れることがあります。スナップフィットのように何度も曲げる部品、ネジを強く締め付ける部品、落下しやすい部品には、肉厚、リブ、フィレットを加えるなど、CAD側の配慮が必要です。ネジ穴も、最初からぴったりの寸法にせず、下穴を設けて後からタップ加工する方法が安全です。
また、PLAは高温に弱い傾向があります。夏の車内、熱い飲み物の近く、はんだごての作業台周辺では変形することがあります。部品の強さだけでなく、「完成後にどこで、どれくらい熱を受けるか」まで考えると、材料選びが一段正確になります。
ABSを選ぶべき用途と必要な環境
ABSは、少し熱が加わる場所で使う部品や、ぶつかる可能性がある実用品に向いています。電子工作のケース、可動するロボットの部品、工具を掛けるフック、屋内の機器用治具などでは候補になります。層と層が十分に溶着すれば、力が加わる方向にも粘り強く耐えやすくなります。
ただし、ABSは出力開始のハードルがPLAより高めです。大きな四角い箱を造形すると、角がベッドから持ち上がる「反り」が起こりやすくなります。反りは見た目の問題だけではありません。底面がゆがむと、ケースのふたが閉まらない、基板の取付穴位置がずれる、といった組み立て不良につながります。
ABSを使うなら、加熱ベッドはほぼ必須と考えましょう。さらに、プリンター周辺の温度が急に下がらないよう、筐体やエンクロージャーを使うと安定します。造形中に冷たい風が当たる窓際やエアコンの吹き出し口の近くは避けてください。冷却ファンもPLAほど強く回さず、メーカーの推奨値を出発点に調整します。
ABSの造形時には、においや揮発性有機化合物、微小な粒子への配慮も必要です。居室で長時間出力する場合は、窓を開けるだけに頼らず、排気できる環境や適切なフィルターを備えたエンクロージャーを検討しましょう。子どもが作業する場では、造形中のノズルやベッドに触れないことも含め、大人が環境を整えることが大切です。
反り、割れ、糸引きから原因を見つける
出力がうまくいかないときは、材料を疑う前に、失敗の形を観察しましょう。ABSの角が浮く場合は、ベッド温度不足、ベッド表面の油分、周囲の冷気、初層の押し付け不足が主な原因です。ベッドをアルコールで清掃し、初層速度を遅くし、必要に応じてブリムを追加すると改善しやすくなります。
ABSの側面に横方向の割れが出るなら、造形中に冷えすぎて層同士の接着が弱くなっている可能性があります。ノズル温度をメーカー指定範囲内で少し上げる、冷却を弱める、エンクロージャーで温度変化を抑える、といった順で試します。一度に複数の設定を変えると原因が分からなくなるため、1回のテストでは1項目だけ変えるのが工作の基本です。
PLAで糸引きが多い場合は、材料が湿気を吸っていること、ノズル温度が高すぎること、リトラクション設定が合っていないことを確認します。フィラメントは開封後、乾燥剤入りの密閉容器で保管すると状態を保ちやすくなります。パチパチという音、ノズルから出る泡、表面の荒れが見えるなら、フィラメント乾燥機や低温乾燥で改善する場合があります。
設計段階で材料の差を活かす
3Dプリントでは、材料選びと同じくらい、積層方向の設計が重要です。FDM方式の造形物は、一般に同じ層の中よりも、層と層の間に力が加わる方向が弱くなりやすい性質があります。フックや取っ手を設計するなら、荷重が層を引きはがす向きにならないよう、モデルの向きを検討してください。
PLAなら、見た目を重視する作品で細かな装飾やシャープな角を活かせます。ABSなら、角を少し丸めるフィレットを入れると、応力が一点に集中しにくくなり、反りの抑制にもつながります。どちらの材料でも、薄すぎる壁、急激に厚みが変わる形状、大きく平らな底面は失敗の原因になりやすいため、最初の設計から避けると造形が楽になります。
材料ごとに別のデータを作る必要はありません。しかし、同じCADデータを出すだけで満足せず、材料に合わせて壁厚、穴径、角の丸み、積層方向を変えると、デジタル設計が本当に物へつながります。簡単な校正キューブや小さな部品から始め、温度と設定をメモしておけば、次の制作で再現しやすくなります。
最初の一巻を選ぶなら、まずはPLAで造形の流れを覚えるのがおすすめです。ノズルを温め、ベッドを整え、スライサーの設定を確認し、出力した部品を実際に手で触って確かめる。この積み重ねができれば、ABSが必要な理由も、自分の作品に必要な強さも、机の上の造形物から自然に見えてきます。作りたいものの使用場所を一つ決めて、材料の違いを試作で確かめてみましょう。