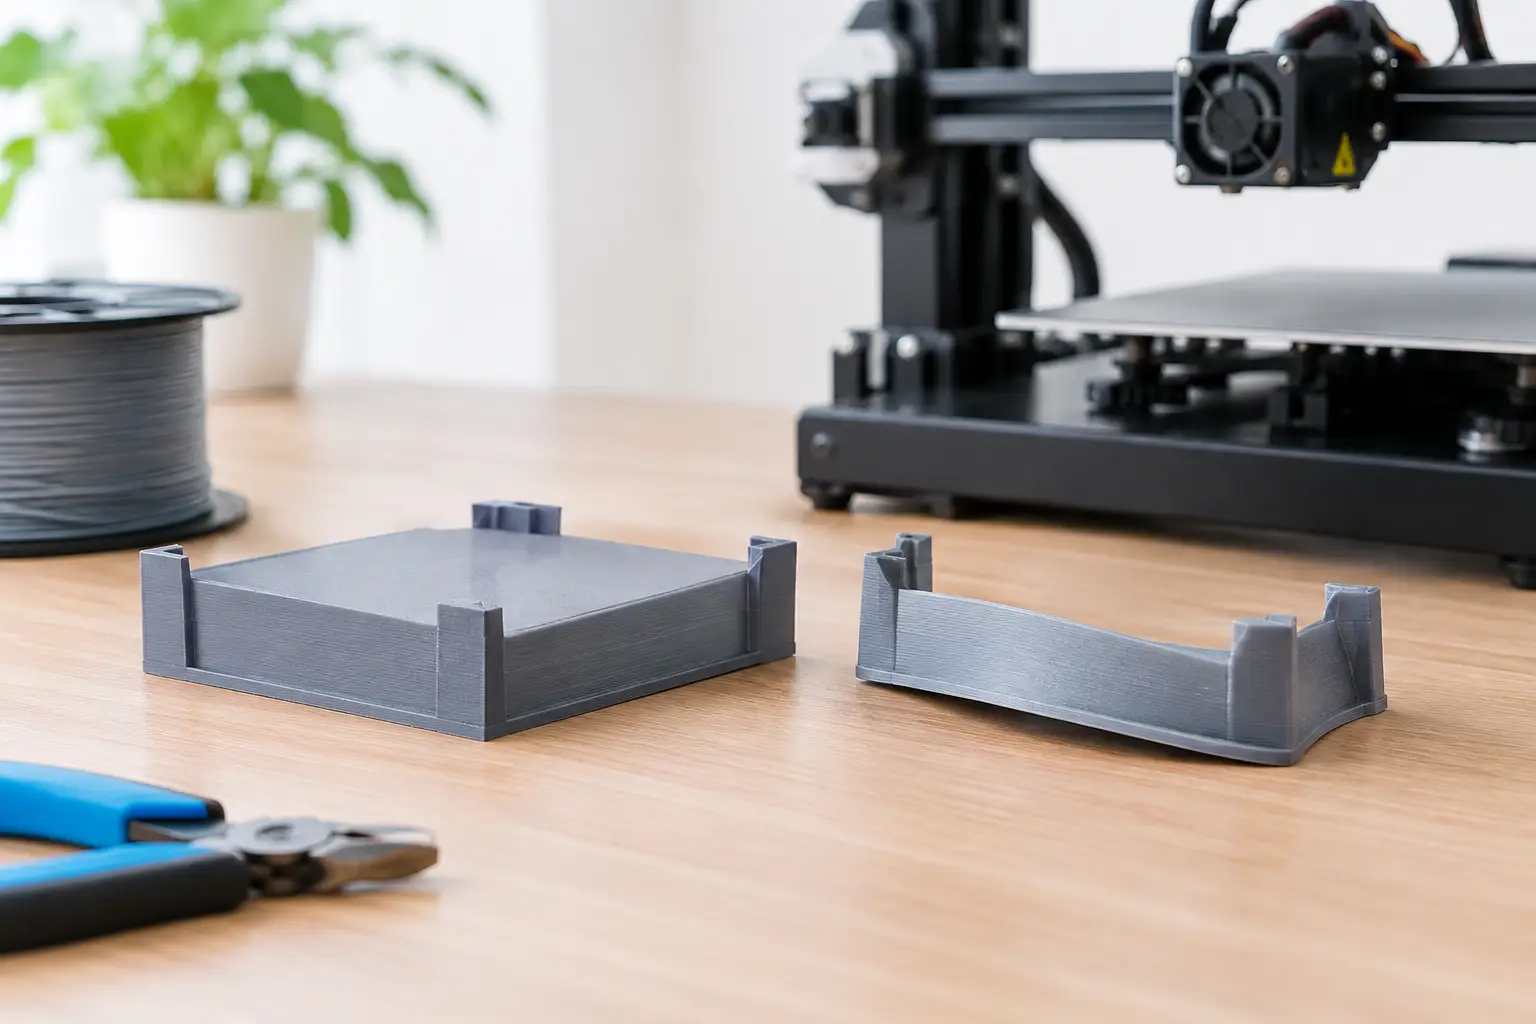
プリント開始からしばらくして、モデルの角がベッドから少し持ち上がる。完成時には底面が弓のように曲がり、せっかく作った部品が机の上でがたつく。この現象が「反り」です。3Dプリンタ 反り なぜと調べると温度設定が注目されがちですが、実際には材料の収縮、初層の定着、冷却、モデル形状が同時に関係します。
反りは設定ミスだけを意味するものではありません。熱で溶かした樹脂を冷やして固めるFDM方式では、ある程度の収縮は自然な現象です。大切なのは、どこで収縮の力が生まれ、どの工程で押さえ込めなかったかを順に確認することです。原因を切り分けられるようになると、材料や作品が変わっても落ち着いて調整できます。
3Dプリンタで反りが起きるのはなぜか
フィラメントはノズルから出た直後、高温でやわらかい状態です。その後、空気や冷却ファンによって温度が下がると、樹脂の分子が詰まり、体積がわずかに小さくなります。これが収縮です。
造形物の上側は先に冷えやすく、ベッドに接している底面は比較的温かい状態を保ちます。この温度差が大きいほど、内部には「縮みたい力」がたまります。とくに四隅では収縮する方向が重なり、ベッドから角を引き上げる力になりやすいのです。
ここで底面の定着力が足りなければ、角から浮き始めます。一度小さなすき間ができると、その部分にはベッドの熱が届きにくくなり、さらに冷えて反りが進行します。つまり反りは、単にベッドにくっつかない問題ではなく、温度変化と接着力のバランスが崩れた状態です。
まず観察したい反りの出方
対策を増やす前に、いつ、どこが浮くかを観察しましょう。造形開始直後に全体が動くなら、ノズル高さ、ベッドの水平、表面の汚れなど、初層の問題が有力です。数十分から数時間後に角だけが浮く場合は、冷却が急すぎる、ベッド温度が低い、材料の収縮が大きい、といった熱の問題を疑います。
また、ベッドから剥がれずに底面だけが曲がることもあります。この場合は、強力な接着だけで解決しようとすると、今度は作品を外しにくくなります。モデルの形状、肉厚、冷却条件も見直す必要があります。
最初に確認するベッドと初層
反り対策で最も再現性が高いのは、初層を安定させることです。フィラメントやスライサー設定を大きく変える前に、次の基本を整えます。
ベッド表面には、手の皮脂、ほこり、接着剤の残りが付きます。見た目がきれいでも定着が弱くなるため、対応する方法で清掃します。一般的には無水アルコールなどで油分を拭き取りますが、PEIシート、ガラス、特殊コーティングなど、ベッドの材質によって使える洗浄方法は異なります。プリンタの説明書を優先してください。
次に、ベッドの水平とZオフセットを確認します。ノズルが高すぎると、1層目の線が丸く置かれるだけで、面に十分押し付けられません。低すぎるとノズルが材料を削り、押し出しが不安定になります。適正な初層は、隣り合う線が軽くつながり、表面が均一に見える状態です。
初層だけは、通常より遅い速度にするのが有効です。急いで印刷すると、ノズルの移動が材料を引っ張り、細い角や小さな接地面が剥がれやすくなります。初層速度を落とし、初層のライン幅を少し広げると、接地面積を増やせます。
温度は高ければよいわけではない
ベッド温度は、底面が急冷するのを防ぎ、定着を助けます。ただし、むやみに上げると底面が軟化しすぎたり、表面の模様が転写されたりする場合があります。まずは使用するフィラメントの推奨範囲から始め、5℃程度ずつ変えて比較するのが安全です。
ノズル温度も関係します。低すぎると層同士の融着が弱く、材料がノズルから安定して出ません。一方で高すぎると、糸引きや垂れが増え、細部が崩れることがあります。反りだけを見てノズル温度を上げ続けるのではなく、初層の密着、側面の仕上がり、糸引きをセットで観察しましょう。
プリンタの周囲の環境も見落とせません。窓から入る冷気、エアコンの風、扇風機の風が造形物に当たると、片側だけが急に冷えて反りやすくなります。とくに大型モデルでは、プリンタを風の通り道から外すだけで結果が変わります。
冷却ファンは材料ごとに使い分ける
冷却ファンは、オーバーハングや小さな先端をきれいに造形するための大切な機能です。しかし、反りに悩んでいるときは、冷やしすぎになっていることがあります。
PLAは比較的反りにくい材料ですが、1層目から強いファンを当てると定着が弱くなることがあります。初層から数層はファンを弱めるか停止し、その後に必要な冷却量まで上げる設定が扱いやすい方法です。
PETGはPLAより冷却を控えめにしたほうが、層間の強度と定着を得やすい傾向があります。ただしベッドへの密着が強すぎることもあるため、ビルドプレートとの相性には注意が必要です。無理に剥がすとプレート表面を傷める場合があります。
ABSやASAは収縮が大きく、反りやすい代表的な材料です。冷却ファンを強く回すより、周囲の温度を安定させることが重要です。エンクロージャーを使って急な温度低下を避けると効果があります。ただし密閉空間では高温部や電子部品の温度にも注意し、機種が対応している条件で運用してください。
形状によっては設計側で反りを減らす
同じ設定でも、20mm角の部品と250mmの薄い板では反り方が違います。面積が大きく、平らで、角が鋭いモデルほど、収縮の力が一か所に集まりやすくなります。大きな底面を持つケースやプレートは、反りを前提に設計を考えると失敗が減ります。
たとえば、底面の角に小さな面取りや丸みを付けると、応力が一点に集中しにくくなります。完全な平面が必要でない部品なら、裏面にリブを加えて剛性を高める方法もあります。肉厚を極端に厚くすると冷える時間差が大きくなるため、必要な強度を保ちながら均一な肉厚に近づけるのも有効です。
造形方向も検討しましょう。広い平面をベッドに載せると安定しそうに見えますが、反りの力も大きくなります。サポート材が増える、表面品質が変わる、といった交換条件はありますが、向きを変えて接地面を小さくしたほうが成功する場合もあります。CADで設計した段階から、どの面をベッドに置くか考えることは、デジタル工作の大事な工程です。
ブリム、ラフト、接着補助材の選び方
設定を整えても角が浮くときは、スライサーの補助機能を使います。ブリムはモデルの周囲に薄い縁を追加し、ベッドとの接地面積を増やす方法です。造形後に切り取る手間はありますが、角の浮きを抑えたいときに使いやすく、底面への影響も比較的少なく済みます。
ラフトはモデルの下に格子状の土台を造形します。反りの強い材料や、底面が複雑なモデルで役立ちますが、印刷時間と材料を多く使い、底面の仕上がりも変わります。常に使う設定ではなく、ブリムで足りないときの選択肢と考えるとよいでしょう。
接着スティックや専用の接着剤もあります。ただし、これは初層の高さや温度設定を省略するためのものではありません。表面材との組み合わせによっては強く付きすぎるため、小さなテストピースで剥がしやすさを確かめてから本番に使います。
材料別に反りやすさを考える
PLAは初心者にも扱いやすく、比較的低温で造形できるため、最初の反り対策を学ぶ材料として向いています。それでも大きな板状モデルでは、冷却風や初層のずれで反ることがあります。まずはPLAで初層調整とブリムの効果を確認すると、観察の基準ができます。
PETGは粘りがあり実用品に向きますが、初層のつぶしすぎや過度な接着には注意が必要です。PLAと同じ感覚で設定せず、フィラメントメーカーの推奨値を出発点にしてください。
ABSやASAは耐熱性や耐候性を求める部品で魅力があります。その分、温度管理の難しさも増えます。広い面積の部品を作る前に、小さな箱形状などでノズル温度、ベッド温度、冷却、エンクロージャーの条件を試し、成功した設定を記録しておくと作業が安定します。
反りが出たときの調整順序
一度に温度、速度、冷却、ブリムをすべて変更すると、何が効いたのか分からなくなります。まずベッドを清掃し、水平とZオフセットを確認します。次に初層を遅くして、ファンの開始タイミングを見直します。それでも改善しない場合に、ベッド温度、ブリム、設計形状の順で調整すると、原因を追いやすくなります。
テストには、小さな四角形よりも、四隅を持つ薄いプレートが向いています。造形終了まで待たず、数層から数十層の時点で角が浮き始めていないか確認してください。フィラメント名、室温、ノズル温度、ベッド温度、ファン設定、結果をメモしておくと、次の作品で迷いません。
反りは失敗の印ではなく、材料が温度にどう反応するかを目で見られる現象です。小さなテスト造形を一つ行い、設定を一項目だけ変えて比べてみましょう。プリンタの癖と材料の性格が分かるほど、CADで描いた形を、狙った寸法と強さで現実の部品へ近づけられるようになります。