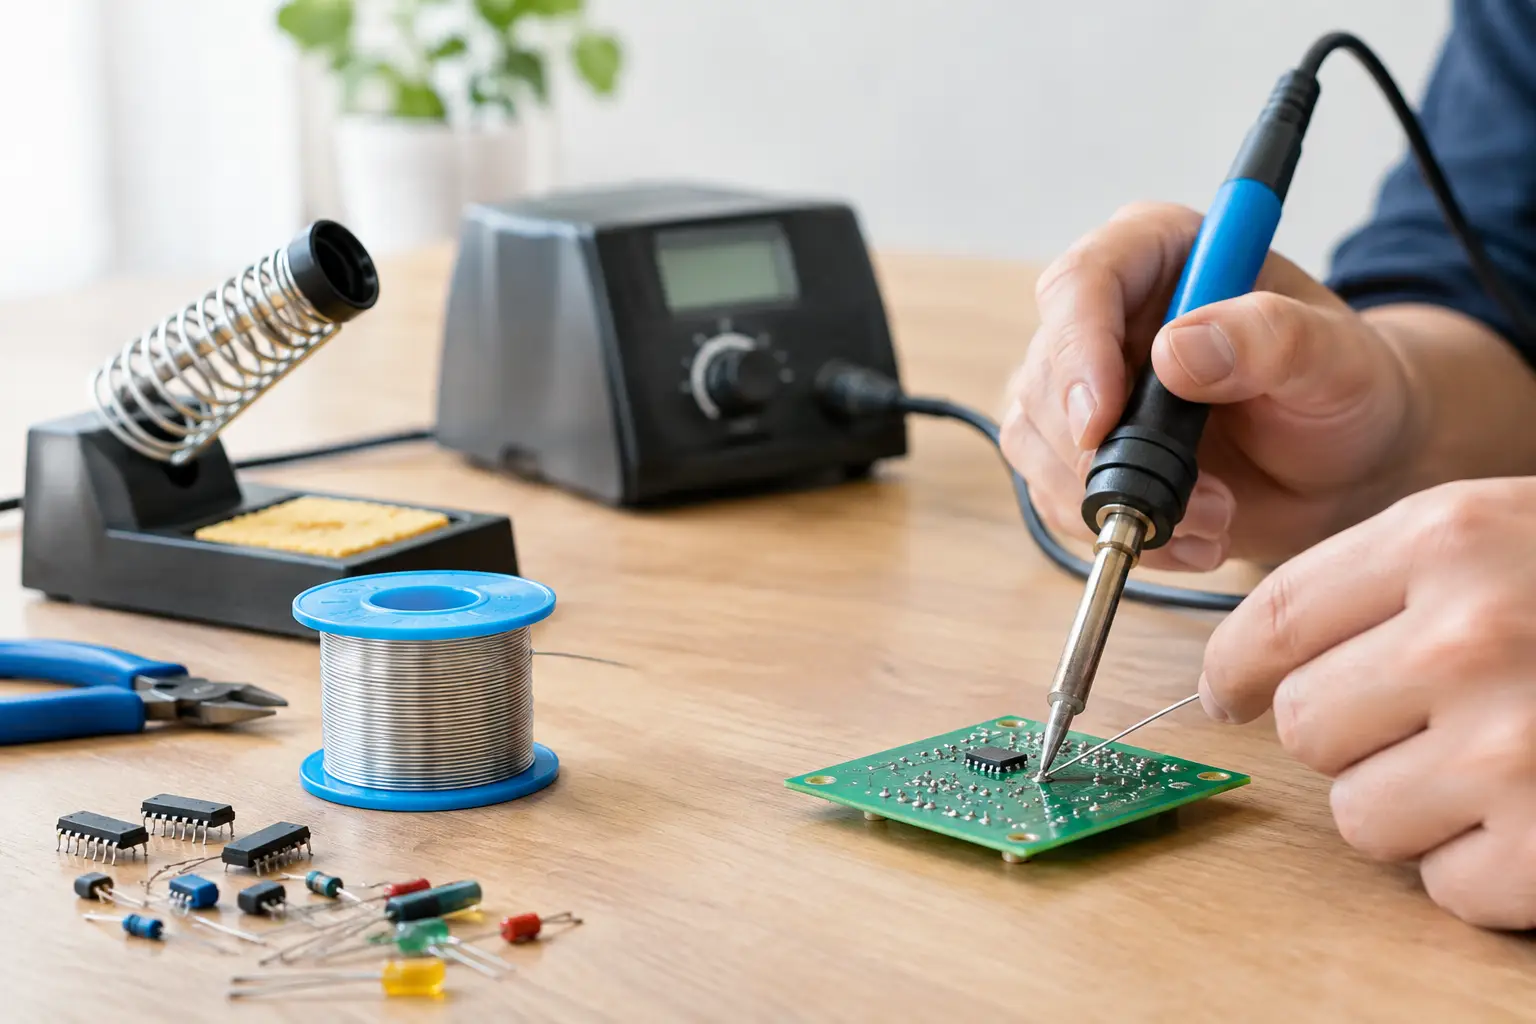
Arduinoのピンヘッダを取り付けたのに、軽く触れただけで端子がぐらつく。あるいは、LEDを交換しようとして基板の銅箔まで剥がしてしまう。この差を生む大きな要素が、はんだごて 温度 設定 基準です。ただし、数字を一つ覚えるだけでは足りません。使うはんだ、熱を奪う部品の大きさ、こて先の形まで見て温度を決めると、電子工作の仕上がりが安定します。
はんだ付けは「溶かす」より「部品を温める」作業
はんだは、こて先に載せてから部品へ塗りつける材料ではありません。基板のランドと部品のリードを同時に温め、その熱で溶かしたはんだが両方へ広がることで、電気的にも機械的にも強い接合になります。
温度が低すぎると、はんだが十分に流れず、表面がざらついた「いもはんだ」になりがちです。見た目は付いていても、振動や熱変化で接触不良になることがあります。一方で高すぎる温度を長く当てると、IC、LED、樹脂製コネクタ、基板のパターンに負担がかかります。
目指すのは高温で一瞬に終わらせることではなく、適切な熱量を短時間で渡すことです。熱量は温度だけでなく、こて先の面積、こての出力、接触のさせ方で変わります。
はんだごての温度設定基準は「はんだの種類」から決める
温度調整式のはんだごてなら、まず使うはんだを確認しましょう。はんだのパッケージに「鉛入り」「鉛フリー」と書かれていることが多く、融点と作業しやすい温度が異なります。
鉛入りはんだは330℃前後から試す
一般的な鉛入りはんだは、約183℃から溶け始めます。電子工作での設定は、まず330℃前後が扱いやすい基準です。ユニバーサル基板への抵抗やLED、ピンヘッダの取り付けなら、多くの場合はこの範囲で作業できます。
はんだが広がるまで時間がかかるとき、すぐに400℃へ上げる必要はありません。次の節で紹介するように、こて先の形や太さを見直すほうが、部品への負担を抑えられることがあります。
鉛フリーはんだは350℃前後を基準にする
鉛フリーはんだは、鉛入りより融点が高く、濡れ広がりにくい傾向があります。一般的な電子工作では350℃前後から始め、接合しにくければ370℃程度まで上げる方法が実践的です。
特に、鉛フリーはんだで太い配線や大型コネクタを付ける場合は、熱が逃げやすくなります。それでも必要以上に温度を上げ続けるより、太めのこて先へ交換するほうが確実です。
温度設定の目安を整理すると、次のようになります。
- 鉛入りはんだで小型部品やピンヘッダを付ける場合は、320〜350℃
- 鉛フリーはんだで一般的な基板作業をする場合は、350〜370℃
- 太い配線、GND端子、大型コネクタは、350〜380℃を目安にこて先も太くする
- LED、スイッチ、樹脂コネクタなど熱に弱い部品は、低めの温度と短い加熱時間を優先する
これは固定ルールではなく、最初の設定値です。同じ350℃でも、15Wの細いペン型こてと、温度回復の速い高出力ステーションでは作業感が大きく異なります。
温度を上げる前に、こて先の形と状態を確認する
細い円すい形のこて先は、狭い場所に届くため便利です。しかし接触面積が小さく、太い配線やGNDランドでは熱を渡しにくいことがあります。その結果、長時間当ててしまい、基板や部品を傷める原因になります。
ピンヘッダや一般的なスルーホール基板には、先端が細すぎない「C型」や「D型」のこて先が使いやすい選択です。小さなチップ部品には細いこて先、DCジャックや太い電源線には太いこて先、と使い分けると作業時間が短くなります。
また、こて先が黒く酸化していると、設定温度が正しくても熱が伝わりません。作業前と数か所はんだ付けするごとに、濡らしたクリーナーまたは金属たわしで汚れを落とし、少量のはんだを表面に残します。これを「こて先をはんだで保護する」と考えると、酸化を防ぐ意味がわかりやすくなります。
きれいに付ける基本手順
はんだ付けでは、手順が温度設定と同じくらい重要です。こて先に大量のはんだをためて運ぶのではなく、基板とリードへ熱を渡す順番を守りましょう。
まず、部品が動かないように固定します。抵抗やピンヘッダなら、裏返したときにマスキングテープや治具で支えると安定します。次に、きれいにしたこて先をランドとリードの両方へ同時に当てます。1秒ほど温めたら、反対側からはんだを少量入れます。
はんだがランド全体に広がったら、先にはんだを離し、その後でこてを離します。一般的な端子なら、加熱時間は2〜3秒程度が目安です。すぐに固まるまで部品を動かさないことも大切です。動かすと表面が曇り、接合が弱くなる場合があります。
初心者は「はんだが丸く盛り上がっているほど丈夫」と考えがちですが、必要なのは適量です。ランドとリードの境目が自然になだらかにつながり、穴の形やリードの輪郭が少し見える程度を目指しましょう。
失敗したときは、温度だけを疑わない
はんだが玉になって基板へ付かない場合、温度不足のほかに、ランドやリードの酸化、フラックス不足、こて先の汚れが考えられます。新品の部品でも長く保管されていたものは酸化していることがあります。フラックスを少量使うと、酸化膜が取れてはんだが広がりやすくなります。
はんだがブリッジして隣の端子とつながった場合は、温度を下げるより余分なはんだを除く作業が必要です。はんだ吸い取り線をブリッジ部分に当て、その上からこてを当てると余分なはんだを吸い取れます。細かい端子では、フラックスを追加してから作業すると成功率が上がります。
基板のパッドが剥がれた場合は、長時間の加熱、強く引っ張った部品、熱を逃がせない細いこて先が主な原因です。特に取り外し作業では、一つの端子を無理に引き抜かず、吸い取り線や吸い取り器で穴のはんだを除去してから部品を外します。
センサーやマイコン基板では熱に弱い部品を守る
Raspberry PiやArduino本体の基板、完成品のセンサーモジュールへ直接はんだ付けする場面では、端子の近くにICや樹脂部品があることを意識します。ピンヘッダを付けるだけなら、330〜350℃程度で短時間に終えるほうが安全です。
同じ場所を何度も加熱する必要があるときは、数秒待って部品と基板を冷ましてから再挑戦します。連続して熱を加えるより、こて先を清掃し、フラックスを足し、部品が正しく固定されているか確認してから一回で付けるほうがよい結果につながります。
不要になった基板やユニバーサル基板で、330℃、350℃、370℃の違いを試してみましょう。抵抗、太い線、ピンヘッダをそれぞれ付け、何秒で広がったか、基板の変色がないかを観察します。数字を暗記するより、自分のこて先と材料で熱の伝わり方を知ることが、次のロボットやIoT作品を確実に動かす近道です。