造形の途中でノズルから「プチプチ」と小さな音がし、表面に細かな穴が現れる。設定を何度見直しても糸引きが止まらない。そんなとき、原因はスライサーの数値ではなく、フィラメントに含まれた水分かもしれません。3Dプリンタ フィラメント 湿気の問題は、見た目には分かりにくい一方で、作品の品質、強度、印刷の成功率を大きく左右します。
フィラメントは樹脂ですが、多くの種類は空気中の水分を少しずつ取り込みます。特に開封後のスプールを机の横やプリンタの上に置いたままにすると、季節や部屋の湿度によって状態が変わります。CADで丁寧に設計したデータを確実に形にするためにも、材料の管理を造形工程の一部として考えてみましょう。
なぜフィラメントは湿気で造形不良になるのか
吸湿したフィラメントを高温のノズルへ送ると、樹脂に混ざった水分が急激に水蒸気になります。このとき生じる小さな気泡が、押し出す樹脂の流れを乱します。ノズル内の圧力も安定しにくくなるため、同じ設定でも吐出量がわずかに揺れます。
結果として、造形物には表面のざらつき、微細な穴、糸引き、層間の弱さが現れます。サポート材が必要な複雑なモデルでは、糸が増えることで後処理の手間も増えます。見栄えだけの問題ではなく、部品として使うフック、ケース、ギア、ロボットの機構部では、強度不足につながることもあります。
ただし、すべての不良が湿気のせいとは限りません。ノズル詰まり、ノズル温度の低すぎ・高すぎ、リトラクション設定、冷却不足、フィラメント径のばらつきでも似た症状は起こります。いきなり設定を大量に変えるのではなく、まず材料の状態を一つの原因として切り分けるのが近道です。
3Dプリンタ フィラメントの湿気を疑うサイン
湿気を疑う代表的なサインは、印刷中にノズル付近から聞こえる小さな破裂音です。水分が多いほど音が出やすくなりますが、音がしないから完全に乾いているとも断定できません。まずは造形物の表面と、印刷中の押し出し状態を合わせて観察します。
表面にランダムな小穴や白っぽい荒れがある、壁が均一につながらない、いつもより糸引きが増えた、といった変化は要注意です。透明系のPETGでは、透明感が落ちて曇ったように見えることもあります。ナイロンやTPUでは、吐出が不安定になったり、完成品が期待より柔らかく感じられたりする場合があります。
切り分けには、小さなテストモデルが便利です。高さ20 mmほどの単純な角柱や薄い壁のモデルを、普段使う設定で印刷します。同じロールを乾燥させた後に同じデータを出力し、表面、音、糸引き、重量感を比較すれば、改善を確認しやすくなります。テスト条件をメモする習慣は、材料ごとの使いやすい設定を蓄積することにもつながります。
材料によって吸湿しやすさは違う
PLAは初心者にも扱いやすく、比較的吸湿の影響が小さい材料です。それでも梅雨どきや長期保管後には、表面品質が落ちることがあります。開封後すぐに不良が出ることは多くありませんが、「PLAだから放置してよい」と考えるのは避けましょう。
PETGはPLAより湿気の影響を受けやすく、糸引きや表面の荒れとして現れやすい材料です。機械的な強さや耐熱性を生かして実用品を作るなら、乾燥と保管の差が仕上がりに出ます。透明PETGや光沢のあるフィラメントでは特に観察しやすいでしょう。
ナイロン、PVA、PC、TPUの一部は、吸湿にとても敏感です。ナイロンは強靭な部品を作れる反面、空気中の湿度でも状態が変化しやすい材料です。PVAは水に溶けるサポート材として便利ですが、水分を吸う性質が強いため、使う直前まで密閉しておく扱いが基本になります。
メーカーごとに配合や推奨条件が違うため、素材名だけで乾燥時間を決めないことも大切です。スプールや製品説明に記載された温度範囲を最初に確認してください。
フィラメントを乾燥させる方法
最も扱いやすいのは、フィラメント用乾燥機を使う方法です。スプールを入れ、材料に合った温度と時間を設定するだけなので、初めてでも再現しやすいでしょう。機種によっては乾燥中にそのままプリンタへ給材でき、湿度の高い時期には特に便利です。
目安として、PLAは40-50℃、PETGは55-65℃、TPUは40-55℃、ナイロンは60-75℃程度で乾燥させる例が多くあります。乾燥時間は4-12時間程度が出発点ですが、吸湿の程度、スプールの量、乾燥機の性能で変わります。高温にしすぎると、フィラメントが軟化して巻き同士がくっつき、給材不良を起こすことがあります。温度を上げて短時間で済ませようとするより、推奨範囲内で余裕を持たせるほうが安全です。
食品乾燥機を専用に改造して使う方法もありますが、温度制御とスプールが入る高さを確認する必要があります。食品と共用する機器は避け、樹脂を加熱するための専用品として管理しましょう。家庭用オーブンは表示温度と実温度の差が大きい機種があり、過熱による変形や臭いの原因になりやすいため、初心者にはおすすめしません。
乾燥後は、すぐにテスト印刷を行います。音が減り、壁面がなめらかになり、糸引きが改善したなら、湿気が主な原因だった可能性が高いと判断できます。それでも不安定なら、ノズルの清掃、温度、リトラクション、冷却ファン、エクストルーダーの送り機構を順に確認します。
乾燥より効くこともある保管の工夫
一度乾燥させても、開放したまま保管すれば再び水分を吸います。大切なのは「不調になってから乾かす」だけでなく、「吸わせない」仕組みを作ることです。
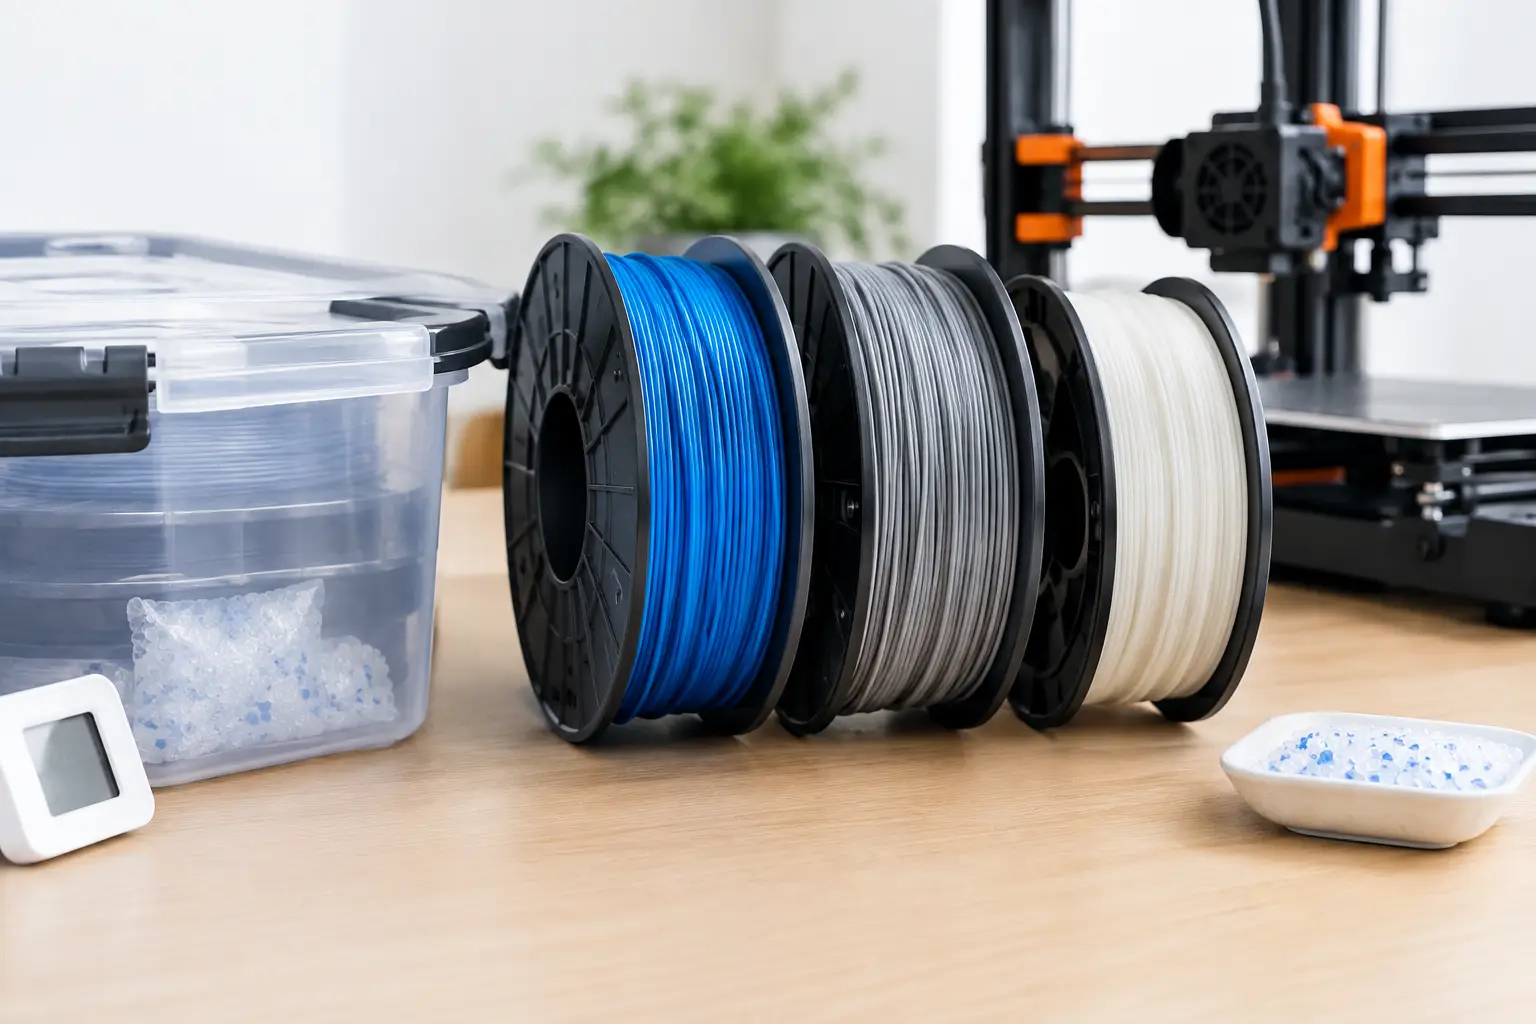
日常的に使うPLAやPETGは、パッキン付きの密閉ボックスや厚手の密閉袋に入れ、乾燥剤を同封して保管します。乾燥剤は色の変化で交換時期が分かるタイプを選ぶと管理しやすくなります。スプール名、開封日、材料、色を書いたラベルを貼っておくと、複数の材料を使う工作でも迷いません。
ナイロンやPVAなど吸湿しやすい材料は、できれば湿度計を入れた密閉容器で管理します。容器内の湿度を確認できれば、乾燥剤の交換を感覚に頼らず判断できます。印刷時間が長い場合は、乾燥ボックスから直接フィラメントを送り出す運用も有効です。
乾燥剤は水分を吸い取る助けになりますが、すでに十分に湿ったフィラメントを短時間で元に戻すものではありません。保管用の乾燥剤と、状態を回復させる加熱乾燥は役割が違います。この違いを知っておくと、道具選びで失敗しにくくなります。
造形前の小さなチェックを習慣にしよう
印刷を始める前に、フィラメントがスムーズにほどけるか、表面にほこりが付いていないか、スプールに材料名と開封日の記録があるかを確認します。次に、ノズルを予熱して少量を押し出し、泡立ちや不規則な吐出がないかを見ます。この30秒ほどの確認だけでも、数時間かかる大きな造形の失敗を減らせます。
湿気対策は、特別な知識がある人だけの工程ではありません。材料を観察し、乾燥させ、密閉して戻す。この繰り返しは、3Dプリンタを単なる出力機械ではなく、素材を扱う工作機械として理解するよい練習になります。次にお気に入りのモデルを出力するときは、設計データと同じくらいフィラメントの状態にも目を向けてみてください。手入れした材料から、あなたのアイデアがもっと確かな形になっていきます。