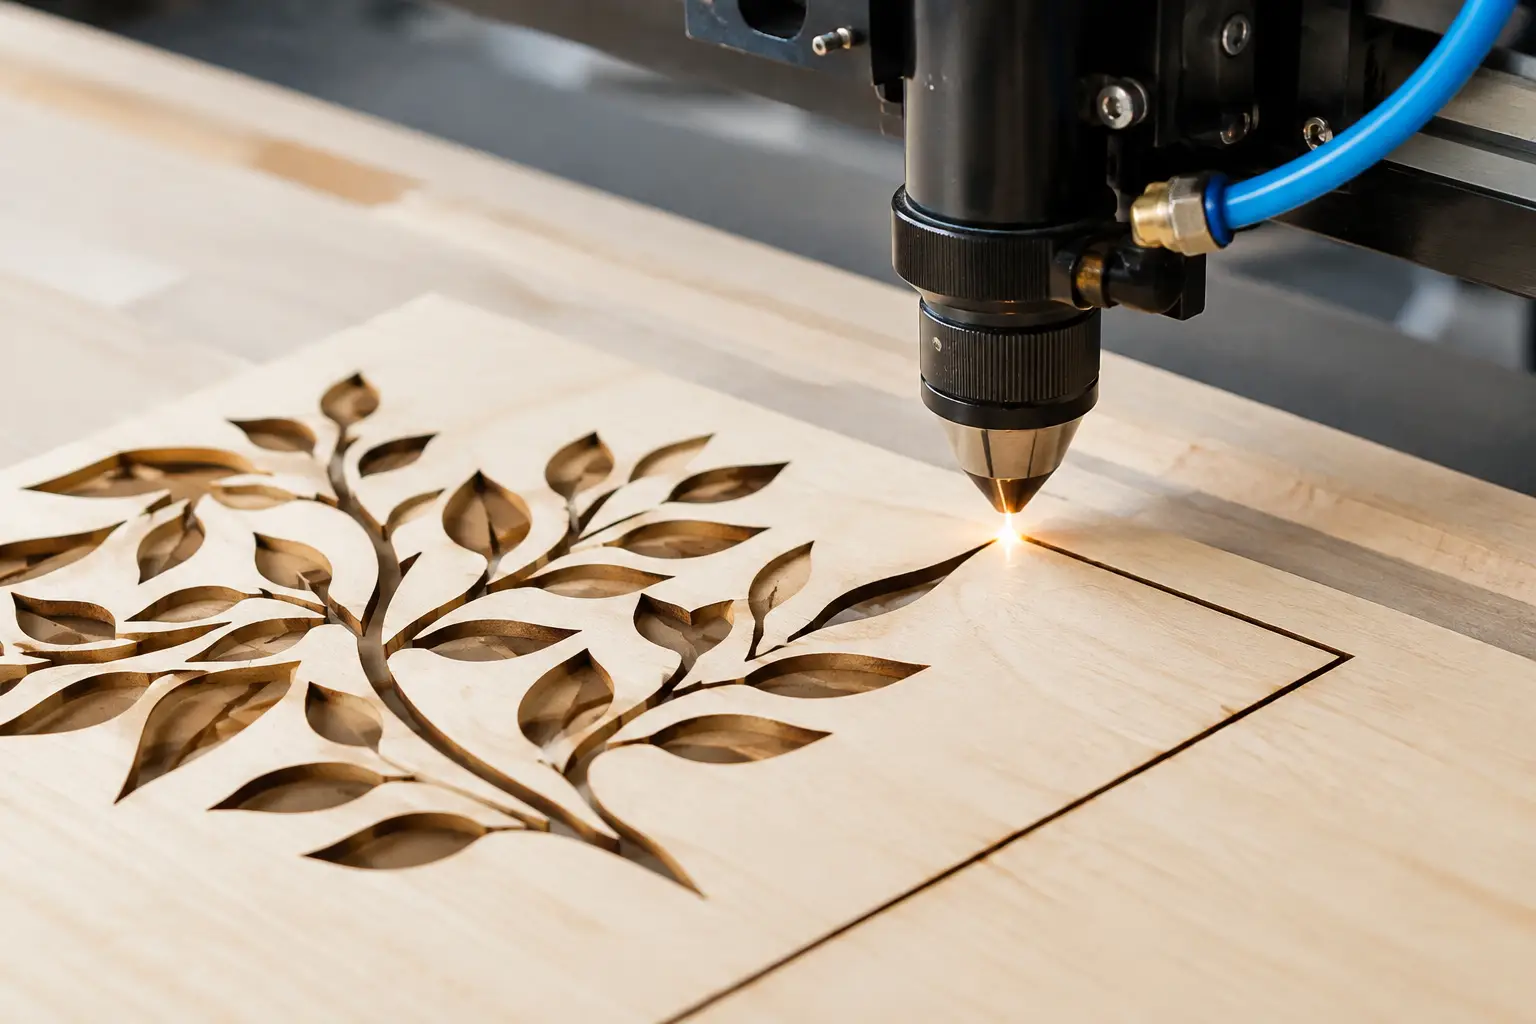
木材をレーザーで切ったら、作品の表面に茶色い煙跡が残った。切断面は真っ黒で、組み立てると焦げたにおいも気になる。この失敗は、レーザー加工 木材 焦げ 防止の考え方を「出力を下げること」だけに絞ると起こりやすくなります。
木材の焦げは、レーザーの熱、煙、樹脂、空気の流れ、レンズの汚れが重なって生まれます。つまり、きれいな加工には一つの魔法の設定ではなく、材料と機械の状態を順番に整える作業が必要です。端材を使って条件を記録すれば、初めての材料でも再現性の高い加工へ近づけます。
木材が焦げる仕組みを先に知ろう
レーザー加工機は、光を一点に集めて木材を加熱し、蒸発・燃焼させて切断や彫刻を行います。レーザーが通った部分だけでなく、発生した煙が表面に触れて冷えることで、周囲にも汚れが付きます。これが表面の煙跡です。
切断面の焦げは、同じ場所に熱が長く留まるほど強くなります。出力が高すぎる、速度が遅すぎる、焦点がずれている、あるいは一回で厚板を切ろうとしている場合は、熱の影響が大きくなります。一方で、出力を下げすぎたり速度を上げすぎたりすると切り抜けず、再加工でさらに焦がすことがあります。
大切なのは「最も弱い出力」ではなく、「必要な深さまで最短の熱量で加工できる条件」を見つけることです。
レーザー加工の木材焦げ防止は材料選びから始まる
同じ厚さでも、木材の種類で結果は大きく変わります。レーザー加工が比較的しやすいのは、バスウッド、シナ合板、MDFなど、木目や密度が比較的そろった材料です。ただし、MDFは接着剤成分の影響で切断面が濃くなりやすく、においも出やすいため、換気と集じんを十分に行います。
無垢材は見た目が美しい反面、年輪、節、木目の方向で密度が変わります。同じ設定でも、柔らかい部分は深く切れ、硬い部分は切れ残ることがあります。焦げを抑えたい作品では、最初の練習材として木目の少ないシナ合板やバスウッドを選ぶと、設定の変化を読み取りやすくなります。
合板は製品ごとに接着剤や中芯の材種が異なります。表面だけがきれいでも、中に硬い層があると切断が不安定になります。「3 mm合板」という情報だけで設定を決めず、同じ板の端材で試すことが重要です。また、塗装材、含浸材、正体の分からない合板は、加工時に有害なガスが出る可能性があります。材料の仕様が確認できないものは使わないでください。
出力・速度・焦点をセットで調整する
焦げ対策で最初に見直すのは、出力と速度です。出力はレーザーの強さ、速度はヘッドが移動する速さを示します。一般に、出力を上げる、または速度を下げるほど、材料に入る熱量は増えます。
ただし、機種が違えば数値をそのまま流用できません。10 WのダイオードレーザーとCO2レーザーでは、同じ「50%出力」でも加工能力が大きく異なります。メーカーの推奨値は出発点として使い、最終的には自分の機械と材料で決めましょう。
端材テストは小さな表で行う
端材に、出力を少しずつ変えた四角形や線を並べて加工します。たとえば速度を固定し、出力だけを5%ずつ変えます。次に、切れた条件の周辺で速度を変えて比較します。彫刻なら、色の濃さ、輪郭のにじみ、表面の荒れを確認します。切断なら、表面の汚れ、裏面の焦げ、切断面、切り抜けの有無を確認してください。
設定表には、材料名、厚さ、加工日、出力、速度、パス回数、エアアシストの有無、焦点位置を残します。加工データのファイル名にも条件を入れておくと、次回の作品づくりがぐっと簡単になります。デジタルデータと実際の材料の結果を結びつけることは、デジタルファブリケーションの大切な基礎です。
焦点が合っていないと熱が広がる
レーザーの焦点は、光が最も細く集まる位置です。焦点が高すぎても低すぎても、線の幅が広がり、同じ深さに加工するために余計な熱が必要になります。加工前には、付属の治具やオートフォーカス機能を使い、材料表面に正しく焦点を合わせましょう。
厚い木材を切る場合、表面に焦点を置くと底面でエネルギーが不足することがあります。そのときは、焦点を板厚の中央付近へわずかに下げる方法が有効な場合があります。ただし、最適な位置はレンズや機種で異なるため、必ず端材で比較します。
エアアシストと排気が煙跡を減らす
エアアシストは、レーザー照射部に空気を吹き付ける機能です。炎を抑え、煙や燃えかすを加工部から遠ざけるため、切断面の焦げと表面の汚れの両方に役立ちます。木材を切断するときは、基本的に使用するのがおすすめです。
一方、細い彫刻や、ごく薄い材料では、強い送風が小さな部品を動かしたり、加工面に冷却の影響を与えたりすることがあります。機械側で風量を調整できるなら、切断は強め、表面彫刻は弱めという使い分けを端材で試します。
排気ファンや集じん装置の状態も確認しましょう。排気が弱いと、煙が加工室に滞留して表面に再付着します。ダクトが曲がっていないか、フィルターが詰まっていないか、屋外排気が必要な機種で適切に排気できているかを加工前に確認します。加工中に炎が見えたら、放置せず機械の手順に従って停止してください。レーザー加工中は、短時間でも機械から離れないことが安全の基本です。
マスキングは表面を守る実用的な方法
木材の表面に貼れる低粘着のマスキングテープやレーザー用マスキング材を使うと、煙跡が表面へ付着するのを抑えられます。特に白っぽいシナ材、写真立ての表面、看板のように見た目を重視する作品で効果を感じやすい方法です。
加工後にテープをゆっくり剥がせば、周辺の汚れも一緒に取れます。ただし、粘着剤が残るテープや、熱で溶けるフィルムは不向きです。必ずレーザー加工に適したものを選び、目立たない端材で確認してください。
マスキングは切断面を白くする方法ではありません。切断面そのものの焦げを減らすには、出力・速度・エアアシスト・焦点を調整する必要があります。表面保護と加工条件の最適化は、役割の違う対策です。
切断面の焦げを減らす加工の工夫
厚い木材を一回で切ると、強い熱が長く加わります。機種によっては、出力を少し下げて複数回に分けることで、切断面が安定することがあります。ただし、パス回数を増やすほど加工時間は延びます。位置ずれや煙の再付着も起こりうるため、「複数パスなら必ずきれい」とは限りません。
ハニカムテーブルの上に材料を置く場合、裏面は煙が回り込みやすくなります。裏面の焦げが気になる作品では、材料を少し浮かせる支持方法、切り抜き部の落下を防ぐ治具、加工順序の見直しも試す価値があります。細かいパーツが多いデータでは、外周より先に内側の穴や彫刻を加工すると、材料が動きにくくなります。
また、レンズや保護窓が汚れるとレーザー光が弱く、散らばります。すると設定を強くして補おうとして、焦げの原因を増やしてしまいます。メーカー指定の方法で定期的に清掃し、レンズには指で触れないようにしましょう。
加工後の仕上げと、次回へ残す記録
軽い煙跡は、乾いた柔らかい布や消しゴムで薄くできることがあります。表面を削りすぎると木目が乱れるため、まずは目立たない場所で試してください。切断面は、細かいサンドペーパーで木目に沿って軽く整えると、手触りがよくなります。塗装やオイル仕上げをする作品では、焦げが残ったままでは色むらになることがあるため、組み立て前に確認します。
きれいな一枚が作れたら、その設定は作品の資産です。材料の写真と加工結果、使ったデータ、設定表を一緒に保存しておきましょう。次は同じ条件で小箱やネームプレートを作り、デザインと加工条件の両方を自分の道具として育ててみてください。端材一枚のテストが、思い通りの木工作品を形にする確かな近道になります。